
دو قطعه با جنس و ضخامت یکسان را میتوان با یک دستگاه جوش لیزری جوش داد و دو نتیجه کاملاً متفاوت گرفت؛ یک خط جوش صاف، یکنواخت و با نفوذ مناسب یا جوشی همراه با سوختگی، تخلخل، پاشش و نفوذ ناقص. تفاوت در بسیاری از مواقع به تنظیم پارامترهای دستگاه جوش لیزری برمیگردد.
توان لیزر، سرعت حرکت هد، موقعیت فوکوس، پهنای اسکن، فرکانس، نوع و دبی گاز محافظ، سرعت وایرفیدر و حتی فاصله قطعات از یکدیگر بهصورت جداگانه عمل نمیکنند. تغییر هرکدام میتواند تنظیم مناسب سایر پارامترها را نیز تغییر دهد. به همین دلیل نمیتوان یک جدول ثابت را برای تمام دستگاهها، فلزات و ضخامتها در نظر گرفت.
در این مقاله مهمترین پارامترهای جوش لیزری، تأثیر هرکدام بر نتیجه و روش منطقی تنظیم آنها را بررسی میکنیم.
مهمترین پارامترهای دستگاه جوش لیزری کداماند؟
برای آشنایی با اصل فرایند و تفاوت آن با سایر روشها، بهتر است ابتدا بدانید جوش لیزری چیست. در بیشتر فرایندهای جوشکاری لیزری باید مجموعهای از متغیرهای مرتبط با منبع لیزر، هد جوش، قطعه و گاز محافظ کنترل شوند. مهمترین آنها عبارتاند از:
- توان لیزر
- سرعت جوشکاری
- موقعیت و فاصله فوکوس
- قطر نقطه تابش
- پهنای اسکن یا عرض جوش
- فرکانس اسکن یا پالس، بسته به نوع سیستم
- نوع و دبی گاز محافظ
- زاویه و موقعیت هد
- قطر و سرعت تغذیه سیم جوش
- فاصله و فیتآپ قطعات
- جنس و ضخامت متریال
- وضعیت سطح قطعه
توان، سرعت و فوکوس معمولاً بیشترین تأثیر را بر میزان انرژی واردشده به ناحیه جوش دارند؛ اما کیفیت نهایی بدون کنترل گاز، سطح، گپ اتصال و سایر متغیرها قابل تضمین نیست. منابع فنی نیز توان، سرعت، فوکوس، گاز محافظ و شرایط اتصال را از متغیرهای تعیینکننده در جوشکاری لیزری معرفی میکنند.
1. توان لیزر؛ مهمترین پارامتر برای کنترل نفوذ
Laser Power مقدار توان خروجی منبع لیزر را مشخص میکند و یکی از اولین پارامترهایی است که هنگام تنظیم دستگاه بررسی میشود.
افزایش توان معمولاً انرژی بیشتری وارد قطعه میکند و در شرایط یکسان میتواند عمق نفوذ را افزایش دهد. اما این رابطه به معنی «توان بیشتر = جوش بهتر» نیست. اگر توان بیش از نیاز قطعه باشد، احتمال سوختن لبه، بیشنفوذی، افزایش پاشش، تغییر رنگ و ناپایداری حوضچه مذاب بیشتر میشود.
در طرف مقابل، توان کمتر از مقدار مورد نیاز ممکن است باعث ذوب ناقص، نفوذ ناکافی و تشکیل اتصالی شود که ظاهر قابلقبولی دارد اما استحکام لازم را ندارد.
توان مناسب به مواردی مانند جنس فلز، ضخامت، سرعت حرکت، اندازه نقطه فوکوس، نوع اتصال و استفاده یا عدم استفاده از سیم جوش وابسته است.
به همین دلیل هنگام انتخاب دستگاه جوش لیزری نیز نباید صرفاً بالاترین توان موجود را انتخاب کرد؛ توان دستگاه باید با بیشترین ضخامت واقعی قطعات، جنس فلز و حجم تولید کارگاه متناسب باشد.
2. سرعت جوشکاری؛ تعیینکننده زمان اثر لیزر روی قطعه
سرعت جوشکاری مشخص میکند هد دستگاه جوش لیزر با چه سرعتی در امتداد اتصال حرکت میکند. این متغیر رابطه نزدیکی با توان دارد.
اگر سرعت بیش از اندازه افزایش پیدا کند، زمان اثر پرتو بر هر نقطه کاهش مییابد و ممکن است نفوذ کامل ایجاد نشود. در مقابل، حرکت بسیار آهسته باعث ورود انرژی بیشتر در واحد طول میشود و احتمال افزایش عرض جوش، سوختگی لبه و تغییر شکل حرارتی را بالا میبرد.
به بیان ساده، اپراتور باید توان و سرعت را همزمان ببیند. افزایش توان بدون اصلاح سرعت میتواند انرژی ورودی را بیش از حد بالا ببرد و افزایش سرعت بدون توان کافی ممکن است نفوذ را کاهش دهد.
این موضوع یکی از تفاوتهای مهم جوشکاری لیزری و سنتی نیز میباشد؛ در روش لیزری تمرکز بالای انرژی باعث میشود تغییر نسبتاً کوچک در سرعت حرکت، اثر قابلتوجهی بر رفتار حوضچه مذاب داشته باشد.
3. فوکوس لیزر و اندازه نقطه تابش
پرتو لیزر قبل از رسیدن به قطعه توسط سیستم اپتیکی متمرکز میشود. محل قرارگیری کوچکترین قطر پرتو نسبت به سطح قطعه، موقعیت فوکوس را مشخص میکند.
هرچه انرژی روی ناحیه کوچکتری متمرکز شود، چگالی توان بالاتر خواهد رفت. تغییر فوکوس میتواند شکل حوضچه مذاب، عرض خط جوش و میزان نفوذ را تغییر دهد. به همین علت ممکن است دو تنظیم با توان و سرعت یکسان، صرفاً به دلیل اختلاف فوکوس نتیجه متفاوتی ایجاد کنند.
TRUMPF نیز بر اهمیت تمرکز دقیق پرتو در اتصالات لببهلب و رویهم تأکید کرده است. آزمایشهای فنی TWI نیز نشان میدهند تغییر موقعیت فوکوس همراه با تغییر سرعت میتواند پروفایل جوش را به شکل محسوسی تغییر دهد.
اگر دستگاه بهطور ناگهانی با تنظیمات قبلی جوش متفاوتی ایجاد میکند، فقط سراغ توان نروید. وضعیت لنز محافظ، نازل و مجموعه اپتیکی را نیز بررسی کنید؛ آلودگی یا آسیب برخی از قطعات دستگاه جوش لیزری میتواند شرایط واقعی انتقال پرتو را تغییر دهد.
4. پهنای اسکن یا عرض حرکت پرتو
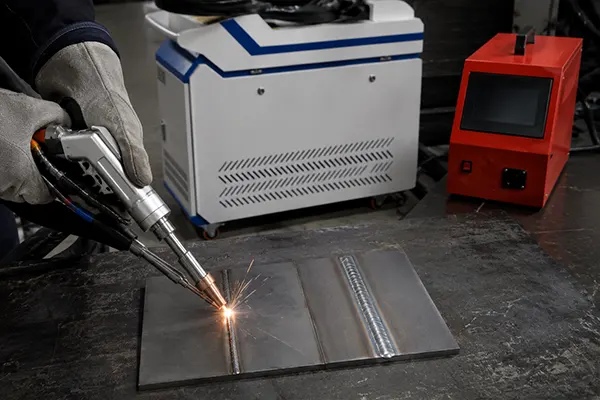
در بسیاری از دستگاههای جوش لیزری دستی، پرتو داخل هد توسط سیستم اسکن با الگوی مشخص حرکت میکند. اپراتور میتواند عرض این حرکت را متناسب با نوع اتصال تغییر دهد.
افزایش پهنای اسکن باعث میشود انرژی روی سطح وسیعتری توزیع شود. این حالت برای بعضی درزها و اتصالاتی که نیاز به خط جوش پهنتر دارند مفید است، اما اگر پهنای اسکن بیش از اندازه افزایش پیدا کند و توان جبران نشود، چگالی انرژی کاهش مییابد و ممکن است نفوذ کافی ایجاد نشود.
پهنای کمتر نیز انرژی را در ناحیه محدودتری متمرکز میکند. بنابراین انتخاب عرض اسکن باید در کنار توان، سرعت حرکت و اندازه اتصال انجام شود، نه بهصورت مستقل.
5. فرکانس اسکن و فرکانس لیزر را با هم اشتباه نگیرید
یکی از نقاطی که هنگام تنظیم دستگاهها باعث سردرگمی اپراتورها میشود، گزینه Frequency است.
در بعضی کنترلرها منظور از فرکانس، سرعت نوسان سیستم اسکن داخل هد است؛ در برخی سیستمهای پالسی نیز فرکانس به تعداد پالسهای لیزر در واحد زمان اشاره دارد. این دو مفهوم یکسان نیستند.
لیزر میتواند پیوسته یا پالسی کار کند و در سیستمهای پالسی، مدت پالس و فرکانس بر مقدار و نحوه ورود انرژی اثر دارند.
بنابراین قبل از تغییر عدد Frequency باید مشخص شود این پارامتر در کنترلر دستگاه دقیقاً چه بخشی را کنترل میکند. کپی کردن عدد فرکانس یک دستگاه برای دستگاهی با هد یا کنترلر متفاوت الزاماً نتیجه مشابهی ایجاد نمیکند.
6. تنظیم گاز محافظ در دستگاه جوش لیزری
در بسیاری از کاربردهای جوش لیزری از آرگون، نیتروژن یا گاز مناسب دیگری برای محافظت از حوضچه مذاب استفاده میشود.
وظیفه اصلی گاز محافظ کاهش تماس فلز داغ با اتمسفر و محدود کردن اکسیداسیون است. نوع گاز، روش رساندن آن و جریان مناسب آن میتواند بر ظاهر و کیفیت جوش اثر بگذارد. منابع تخصصی TWI نیز گاز محافظ را یکی از عوامل مهم حفاظت حوضچه و جوش جامدشده در برابر اکسیداسیون معرفی میکنند.
جریان کم ممکن است پوشش کافی ایجاد نکند. از طرف دیگر، بیشتر کردن بیحساب جریان نیز راهحل نیست؛ جریان نامناسب یا آشفته میتواند حفاظت پایدار از حوضچه را مختل کند.
رنگ شدید اطراف جوش، اکسیداسیون سطح و بعضی عیوب ظاهری میتوانند علامتی باشند که اپراتور علاوه بر توان و سرعت، وضعیت گاز، نازل و فاصله آن تا محل جوش را بررسی کند.
7. سرعت وایرفیدر و قطر سیم جوش
همه جوشهای لیزری به فیلر نیاز ندارند. اگر فیتآپ مناسب باشد و طراحی اتصال اجازه دهد، بعضی قطعات بدون سیم جوش متصل میشوند. اما در وجود گپ، نوع خاص اتصال یا زمانی که حجم بیشتری از فلز جوش لازم است، وایرفیدر وارد فرایند میشود.
در این حالت سه متغیر باید با یکدیگر هماهنگ باشند:
- قطر سیم
- سرعت تغذیه سیم
- انرژی لیزر و سرعت حرکت هد
اگر سیم بیش از مقدار قابل ذوب وارد حوضچه شود، تجمع فیلر، برآمدگی و ناپایداری خط جوش ایجاد میشود. اگر تغذیه کمتر از نیاز باشد، گپ بهطور کامل پر نمیشود.
منابع فنی نیز رابطه میان ضخامت متریال، قطر سیم، توان و سرعت تغذیه را مورد توجه قرار دادهاند.
وایرفیدر، نازل، لنز، کنترلر و سایر محصولات جانبی دستگاه جوش لیزری در پایداری عملکرد سیستم نقش دارند؛ بنابراین تنظیم نرمافزاری خوب زمانی نتیجه میدهد که اجزای مکانیکی و اپتیکی نیز سالم باشند.
8. زاویه هد و فاصله از قطعه
مسیر ورود پرتو باید با نوع اتصال هماهنگ باشد. در بسیاری از شرایط، نزدیک بودن زاویه پرتو به حالت عمود امکان توزیع متقارنتر انرژی را فراهم میکند؛ اما هندسه قطعه، اتصال گوشه، رویهم یا دسترسی محدود ممکن است نیاز به زاویه متفاوتی ایجاد کند.
تغییر زاویه میتواند موقعیت واقعی تابش، رفتار بازتاب و نحوه ورود سیم جوش را نیز تغییر دهد.
بنابراین زاویه تورچ نباید صرفاً براساس راحتی دست اپراتور انتخاب شود. ابتدا خط اتصال، وضعیت سیم و مسیر گاز مشخص شود و سپس هد در موقعیتی حرکت کند که پرتو بهصورت پایدار روی مسیر جوش باقی بماند.
9. فیتآپ و فاصله بین قطعات
بعضی مشکلات با افزایش توان یا تغییر فرکانس حل نمیشوند، زیرا منشأ آنها دستگاه نیست.
در جوشکاری لیزری، همراستایی قطعات اهمیت زیادی دارد. فاصله زیاد دو لبه، اختلاف ارتفاع، حرکت قطعه هنگام جوش یا آلودگی اتصال میتواند کیفیت جوش را کاهش دهد. پژوهشها و راهنماهای صنعتی نیز تلرانس گپ و همراستایی اتصال را از عوامل اثرگذار بر کیفیت جوش لیزری میدانند.
به همین دلیل قبل از دستکاری تنظیمات، سه سؤال ساده را بررسی کنید:
- قطعات درست فیکس شدهاند؟
- فاصله در طول مسیر ثابت است؟
- سطح اتصال تمیز است؟
گاهی اصلاح فیکسچر بیشتر از تغییر چندین پارامتر روی کنترلر کیفیت جوش را بهتر میکند.
10. جنس و ضخامت قطعه چگونه پارامترها را تغییر میدهد؟

یک تنظیم واحد برای استیل، آهن، آلومینیوم و مس وجود ندارد.
استیل ضدزنگ معمولاً قابلیت خوبی برای جوشکاری لیزری دارد، در حالی که آلومینیوم به دلیل ویژگیهای حرارتی و بازتابی به کنترل دقیقتری نیاز دارد. مس نیز به دلیل رسانایی حرارتی و رفتار اپتیکی خود میتواند شرایط متفاوتی ایجاد کند.
به همین دلیل قبل از تنظیم دستگاه باید نوع آلیاژ را مشخص کرد، نه اینکه فقط عبارت کلی «فلز» را در نظر گرفت. در مقاله متریالهای قابل جوشکاری توسط جوش لیزری تفاوت رفتار فولاد، استیل، آلومینیوم و سایر مواد بهصورت جداگانه قابل بررسی است.
ضخامت نیز مستقیماً روی مقدار انرژی لازم اثر دارد. قطعه ضخیمتر معمولاً برای دستیابی به نفوذ موردنظر به شرایط متفاوتی نسبت به ورق نازک احتیاج دارد؛ اما این تفاوت نباید صرفاً با بالا بردن توان جبران شود. سرعت، فوکوس، نوع اتصال و در صورت نیاز فیلر نیز باید همزمان تنظیم شوند.
رابطه پارامترهای جوش لیزری با یکدیگر
یکی از اشتباههای رایج، تنظیم هر گزینه بهصورت جداگانه است.
برای مثال:
| تغییر | نتیجه احتمالی در صورت ثابت بودن سایر شرایط |
| افزایش توان | افزایش انرژی و معمولاً افزایش نفوذ؛ در مقدار زیاد احتمال سوختگی و پاشش |
| افزایش سرعت حرکت | کاهش انرژی واردشده در واحد طول و احتمال کاهش نفوذ |
| کاهش سرعت حرکت | افزایش حرارت ورودی و احتمال پهن شدن جوش یا تغییر شکل |
| افزایش پهنای اسکن | پخش شدن انرژی روی سطح بزرگتر |
| تمرکز بیشتر پرتو | افزایش چگالی انرژی در نقطه تابش |
| کاهش گاز محافظ | افزایش احتمال اکسیداسیون |
| افزایش گپ قطعات | افزایش حساسیت فرایند و احتمال نیاز به فیلر |
| افزایش تغذیه سیم | نیاز به انرژی کافی برای ذوب و ادغام فیلر |
این جدول جهت رابطهها را نشان میدهد، نه تنظیم نهایی دستگاه. جدولهای عددی آماده نیز باید بهعنوان نقطه شروع دیده شوند؛ حتی برخی راهنماهای تولیدکنندگان صراحتاً تأکید میکنند مقادیر پیشنهادی باید براساس توان، متریال و نوع جوش اصلاح شوند.
از روی ظاهر جوش چطور بفهمیم کدام پارامتر اشتباه است؟
ظاهر خط جوش سرنخ مهمی میدهد، اما نباید فقط با یک نشانه درباره علت مشکل تصمیم گرفت.
نفوذ جوش کم است
احتمال دارد:
- توان کافی نباشد.
- سرعت حرکت زیاد باشد.
- فوکوس مناسب نباشد.
- پرتو دقیقاً روی اتصال قرار نگیرد.
- گپ قطعات نامناسب باشد.
ابتدا وضعیت اتصال و فوکوس بررسی شود، سپس توان و سرعت بهصورت کنترلشده تغییر کنند.
ورق سوراخ یا لبه آن ذوب میشود
در ورقهای نازک معمولاً باید ورودی حرارتی بررسی شود. توان زیاد، سرعت پایین یا تمرکز بیش از حد انرژی میتواند چنین حالتی ایجاد کند.
خط جوش سیاه یا بیش از حد رنگی شده است
ورودی حرارتی بالا یکی از احتمالات است، اما وضعیت گاز محافظ، آلودگی سطح و نحوه پوشش گاز نیز باید بررسی شوند.
پاشش زیاد دیده میشود
توان و چگالی انرژی نامناسب، وضعیت اتصال، آلودگی سطح، زاویه هد و ناپایداری حوضچه میتوانند در ایجاد پاشش نقش داشته باشند.
خط جوش یکنواخت نیست
سرعت متغیر دست اپراتور، فیکس نبودن قطعه، حرکت نامنظم هد، تغذیه ناپایدار سیم یا تنظیم نامناسب اسکن را بررسی کنید.
این نگاه عیبیابی بسیار مؤثرتر از آن است که در مواجهه با هر مشکل فقط توان دستگاه را بالا یا پایین ببریم.
بهترین روش تنظیم پارامترهای دستگاه جوش لیزری
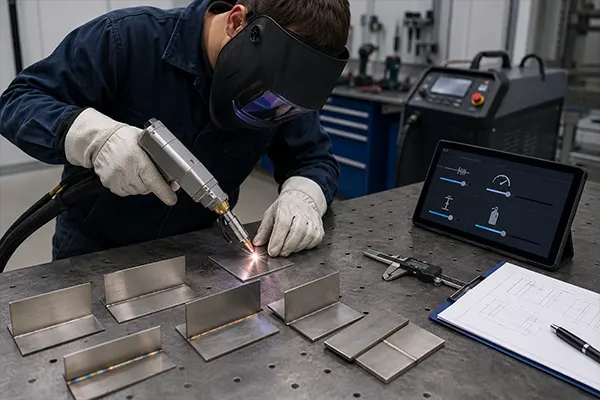
برای رسیدن به تنظیم قابل تکرار، بهتر است پارامترها مرحلهبهمرحله اصلاح شوند.
مرحله اول؛ مشخصات کار را ثبت کنید
قبل از روشن کردن دستگاه مشخص کنید:
- جنس و گرید متریال چیست؟
- ضخامت چقدر است؟
- اتصال لببهلب، گوشه یا رویهم است؟
- گپ اتصال چقدر است؟
- فیلر لازم است یا خیر؟
- کیفیت ظاهری مهمتر است یا نفوذ حداکثری؟
شناخت انواع جوشکاری و نوع اتصال کمک میکند از ابتدا انتظار درستی از فرایند داشته باشید.
مرحله دوم؛ از تنظیم پایه شروع کنید
اگر سازنده دستگاه برای متریال و ضخامت موردنظر تنظیم اولیه ارائه کرده است، همان را نقطه شروع قرار دهید. مقادیر اینترنتی مربوط به دستگاههای دیگر را مستقیماً وارد سیستم نکنید.
تفاوت سورس، هد، کنترلر و سیستم اپتیکی باعث میشود حتی دستگاههایی با توان اسمی مشابه دقیقاً رفتار یکسانی نداشته باشند. به همین دلیل شناخت انواع دستگاه جوش لیزری هنگام مقایسه تنظیمات اهمیت دارد.
مرحله سوم؛ روی نمونه آزمایش کنید
قبل از شروع قطعه اصلی، یک نمونه با همان جنس و ضخامت آماده کنید. منابع فنی و آموزشی نیز انجام تست روی نمونه را یکی از روشهای مناسب برای رسیدن به تنظیمات صحیح میدانند.
پس از هر تست فقط یک یا تعداد محدودی از پارامترها را تغییر دهید. اگر همزمان توان، سرعت، فوکوس، فرکانس و گاز را عوض کنید، مشخص نخواهد شد کدام تغییر باعث بهتر یا بدتر شدن نتیجه شده است.
مرحله چهارم؛ فقط ظاهر سطح را نبینید
زیبایی خط جوش الزاماً به معنی نفوذ مناسب نیست. در قطعاتی که استحکام اهمیت دارد، پشت قطعه، نفوذ و در پروژههای حساستر مقطع اتصال یا آزمون مناسب نیز باید ارزیابی شود.
آیا جدول ثابت تنظیمات دستگاه جوش لیزری قابل اعتماد است؟
جدول تنظیمات برای شروع کار مفید است، اما نباید آن را نسخه قطعی در نظر گرفت.
دو دستگاه 1500 وات با سورس، هد، سیستم اپتیکی یا کنترلر متفاوت ممکن است برای یک قطعه دقیقاً با یک تنظیم نتیجه یکسانی ندهند. وضعیت لنز، گاز، آمادهسازی سطح و سرعت واقعی دست اپراتور نیز روی نتیجه تأثیر میگذارد.
بنابراین جدول پارامترها «نقطه شروع آزمایش» است، نه جایگزین تست روی قطعه.
این موضوع هنگام خرید دستگاه هم اهمیت دارد. انتخاب تجهیز فقط با یک عدد مثل 1500، 2000 یا 3000 وات انجام نمیشود. نوع قطعات، حداکثر ضخامت، تیراژ، نیاز به وایرفیدر، خدمات فنی و تأمین قطعات هم باید بررسی شوند. در حال حاضر جهان لیزر مدلهای JL1500، JL2000 و JL3000 را در گروه دستگاههای جوش لیزری خود ارائه کرده و در کنار آن مجموعهای از قطعات و تجهیزات مرتبط را نیز در سایت دارد.
قبل از تغییر پارامترها، سلامت دستگاه را بررسی کنید
اگر دستگاه قبلاً با یک تنظیم مشخص خروجی مناسبی داشته اما ناگهان کیفیت افت کرده است، همیشه تنظیمات مقصر نیستند.
موارد زیر را بررسی کنید:
- تمیزی لنز محافظ
- وضعیت نازل
- عملکرد چیلر
- سلامت مسیر گاز
- عملکرد وایرفیدر
- کیفیت سیم
- وضعیت کابلها و هد
- آلودگی سطح قطعه
وجود قطعات مصرفی مناسب و امکان تأمین سریع آنها برای کارگاهی که دستگاه بهطور مداوم کار میکند مسئله مهمی است. خرابی یک قطعه کوچک ممکن است کل خط تولید را متوقف کند.
ایمنی را بخشی از تنظیم دستگاه بدانید
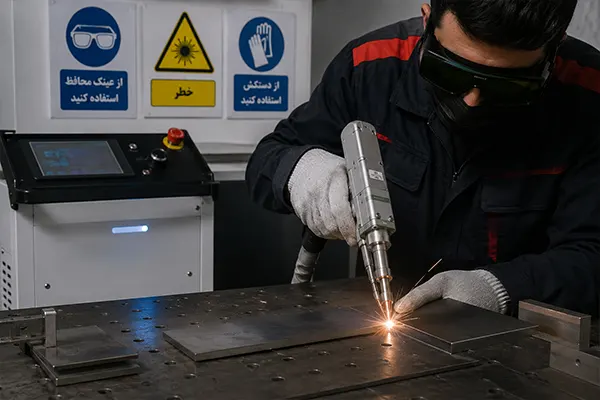
رسیدن به خط جوش بهتر نباید باعث نادیده گرفتن حفاظت اپراتور شود. دستگاههای جوش لیزری صنعتی میتوانند خطر جدی تابش مستقیم یا بازتابی برای چشم و پوست ایجاد کنند. محیط کنترلشده، تجهیزات حفاظتی متناسب با طول موج و توان دستگاه، تهویه مناسب و آموزش اپراتور ضروری است.
بهویژه هنگام کار با فلزات بازتابنده، تغییر زاویه هد یا انجام تستهای تنظیم پارامتر باید با ملاحظات حفاظتی انجام شود. جزئیات بیشتر در نکات ایمنی دستگاه جوش لیزری قابل بررسی است.
جمعبندی
توان، سرعت، فوکوس، پهنای اسکن، گاز، وایرفیدر، وضعیت قطعات و مشخصات متریال بخشی از یک سیستم واحد هستند.
توان زیاد نمیتواند فیتآپ نامناسب را جبران کند؛ همانطور که گاز بیشتر نیز مشکل فوکوس یا سرعت اشتباه را حل نمیکند. روش حرفهای این است که ابتدا جنس، ضخامت و نوع اتصال مشخص شود، تنظیم پایه انتخاب گردد و سپس با تست کنترلشده روی نمونه، پارامترها مرحلهبهمرحله اصلاح شوند.
اگر در مرحله انتخاب دستگاه هستید، بهتر است قبل از خرید نمونه قطعات، ضخامتها و تیراژ کاری خود را مشخص کنید تا انتخاب توان دستگاه براساس نیاز واقعی انجام شود. کارشناسان جهان لیزر میتوانند برای بررسی مدل مناسب، تجهیزات جانبی و شرایط کارگاه راهنمایی لازم را ارائه دهند؛ برای مشاوره تخصصی با ما تماس بگیرید.
سوالات متداول
مهمترین پارامتر دستگاه جوش لیزری چیست؟
توان لیزر یکی از مهمترین پارامترهاست، اما بهتنهایی کیفیت جوش را تعیین نمیکند. سرعت، فوکوس، نوع متریال، گاز و وضعیت اتصال باید همزمان با توان تنظیم شوند.
برای افزایش نفوذ جوش لیزری باید توان را بیشتر کنیم؟
افزایش توان در شرایط مشخص میتواند نفوذ را بیشتر کند، اما تنها راه نیست. سرعت، فوکوس، اندازه نقطه تابش و وضعیت اتصال نیز بر نفوذ اثر دارند. بالا بردن بیش از حد توان ممکن است باعث بیشنفوذی، سوختگی یا پاشش شود.
علت سیاه شدن جوش لیزری چیست؟
ورودی حرارتی زیاد، سرعت پایین، محافظت ناکافی گاز یا آلودگی سطح از مواردی هستند که باید بررسی شوند. فقط براساس رنگ جوش نمیتوان یک علت قطعی تعیین کرد.
تنظیم دستگاه جوش لیزری برای استیل و آلومینیوم یکسان است؟
خیر. خواص حرارتی، میزان جذب انرژی و رفتار متالورژیکی آلیاژها متفاوت است، بنابراین پارامتر مناسب برای استیل الزاماً برای آلومینیوم یا مس مناسب نیست.
آیا میتوان تنظیمات دستگاه جوش لیزری را از اینترنت کپی کرد؟
بهتر است از جدولها فقط بهعنوان محدوده یا نقطه شروع استفاده شود. توان دستگاه، سورس، هد، نوع کنترلر، متریال، ضخامت، اتصال و شرایط واقعی کار میتوانند تنظیم نهایی را تغییر دهند.
چرا دستگاه با تنظیمات قبلی دیگر خوب جوش نمیدهد؟
قبل از تغییر پارامترها، لنز محافظ، نازل، مسیر گاز، وایرفیدر، چیلر، تمیزی سطح و وضعیت قطعات بررسی شود. افت کیفیت همیشه ناشی از تغییر تنظیمات نرمافزاری نیست.