
انتخاب بین جوش لیزر و جوش آرگون برای خیلی از کارگاهها فقط یک تصمیم فنی ساده نیست. این انتخاب میتواند روی سرعت تولید، کیفیت ظاهری، هزینه نهایی، میزان دوبارهکاری، نیاز به نیروی ماهر و حتی نوع سفارشهایی که کارگاه میتواند قبول کند اثر بگذارد. هر دو روش در صنعت کاربرد دارند، اما برای یک شرایط یکسان طراحی نشدهاند.
جوش آرگون یا TIG سالهاست در کارگاههای فلزی، صنایع استیل، آلومینیوم، تجهیزات غذایی، قطعهسازی و تعمیرات صنعتی استفاده میشود. این روش به جوشکار کنترل خوبی روی حوضچه مذاب میدهد و اگر اپراتور حرفهای باشد، خروجی تمیز و مقاومی ایجاد میکند. اما سرعت آن پایینتر است و کیفیت نهایی تا حد زیادی به مهارت دست جوشکار وابسته میماند.
در مقابل، جوش لیزری با تمرکز انرژی در یک نقطه کوچک، خط جوش باریکتر، حرارت کمتر، سرعت بالاتر و تغییر شکل محدودتر ایجاد میکند. به همین دلیل در تولیدات سری، ورقهای نازک، قطعات ظریف و محصولاتی که ظاهر نهایی اهمیت دارد، بیشتر مورد توجه قرار گرفته است. مجموعههایی مثل جهان لیزر نیز دقیقاً روی همین نیاز بازار تمرکز دارند؛ یعنی دستگاههای جوش لیزری صنعتی، قطعات یدکی، خدمات فنی و پشتیبانی برای کارگاههایی که میخواهند از روشهای سنتی فاصله بگیرند.
آیا جوش لیزر جایگزین جوش آرگون میشود؟
پاسخ کوتاه: در تولید سری، ورقهای نازک تا متوسط و کارهایی که ظاهر خط جوش مهم است، جوش لیزر به دلیل سرعت چند برابری، تاببرداشتن کمتر و نیاز کمتر به سنگزنی، در حال جایگزین کردن جوش آرگون است. اما در تعمیرات، قطعات ضخیم با پخسازی، کارهای تکقطعهای و جاهایی که فیتآپ دقیق ممکن نیست، جوش آرگون همچنان انتخاب منطقی و اقتصادیتری است.
به زبان ساده:
- جوش لیزر را انتخاب کنید اگر: تیراژ بالا دارید، با استیل و ورق نازک کار میکنید، زمان پرداختکاری برایتان هزینهبر است یا جوشکار ماهر آرگون به سختی پیدا میکنید.
- جوش آرگون را انتخاب کنید اگر: کارهایتان متنوع و کمتیراژ است، بیشتر تعمیرات انجام میدهید، قطعات گپ زیاد دارند یا بودجه اولیه محدودی دارید.
بنابراین سؤال اصلی این نیست که «کدام روش همیشه بهتر است؟» سؤال درست این است که برای این قطعه، این ضخامت، این تیراژ و این سطح کیفیت، کدام روش نتیجه بهتری میدهد؟
جدول مقایسه جوش لیزر و جوش آرگون
|
معیار مقایسه |
جوش لیزر | جوش آرگون |
|
منبع حرارت |
پرتو متمرکز لیزر |
قوس الکتریکی با الکترود تنگستن |
|
سرعت اجرا |
بالا، مخصوصاً در تولید سری |
پایینتر و وابسته به مهارت جوشکار |
|
ظاهر خط جوش |
باریک، تمیز و یکنواخت |
تمیز اما معمولاً پهنتر از لیزر |
|
ناحیه حرارتی |
محدودتر |
گستردهتر |
|
تغییر شکل قطعه |
کمتر |
بیشتر، مخصوصاً در ورق نازک |
|
نیاز به پرداخت بعد از جوش |
معمولاً کمتر |
در بسیاری از موارد بیشتر |
|
هزینه اولیه تجهیزات |
بالاتر |
پایینتر |
|
هزینه در تولید انبوه |
میتواند اقتصادیتر شود |
به زمان، گاز و نیروی ماهر وابسته است |
|
نیاز به مهارت |
نیازمند آموزش تنظیمات و ایمنی |
نیازمند مهارت دستی بالا |
| کاربرد رایج | تولید صنعتی، قطعات دقیق، ورق نازک |
تعمیرات، کارهای دستی، پروژههای متنوع |
|
مصرف گاز در هر متر جوش |
کمتر، به دلیل سرعت بالاتر |
بیشتر، به دلیل زمان طولانیتر جوشکاری |
|
زمان آموزش اپراتور |
کوتاهتر برای رسیدن به جوش قابل قبول |
طولانی، نیازمند تمرین و مهارت دستی |
|
حساسیت به فیتآپ و گپ |
بالا |
کمتر، جوشکار میتواند گپ را با فیلر پر کند |
جوش لیزر و جوش آرگون چه تفاوتی دارند؟
تفاوت اصلی جوش لیزر و جوش آرگون در منبع حرارت است. در جوش آرگون، قوس الکتریکی بین الکترود تنگستن و قطعه کار ایجاد میشود. گاز آرگون اطراف حوضچه جوش را پوشش میدهد تا اکسیژن، نیتروژن و آلودگیهای محیطی وارد فلز مذاب نشوند. اگر اتصال به فلز پرکننده نیاز داشته باشد، جوشکار سیم جوش را هم بهصورت دستی وارد حوضچه میکند. آرگون یا TIG در دسته جوشکاری قوسی قرار میگیرد و جوش لیزری در دسته روشهای انرژی متمرکز؛ برای آشنایی با جایگاه هر دو روش در میان انواع جوشکاری، مقاله مربوط به آن را ببینید.
اما در جوش لیزری، منبع حرارت یک پرتو متمرکز لیزر است. این پرتو از طریق هد دستگاه روی محل اتصال متمرکز میشود و بخش کوچکی از فلز را در زمان کوتاه ذوب میکند. اگر بخواهیم ساده بگوییم جوش لیزری چیست؟ باید گفت روشی است که به جای قوس الکتریکی، از انرژی متمرکز لیزر برای ذوب و اتصال قطعات استفاده میکند.
همین تفاوت باعث میشود رفتار دو روش در عمل متفاوت باشد. جوش آرگون کنترل دستی بیشتری به جوشکار میدهد، اما کندتر است. جوش لیزری به تنظیمات دقیق دستگاه وابسته است، اما اگر پارامترها درست انتخاب شوند، سرعت، یکنواختی و کیفیت ظاهری بالاتری ایجاد میکند.
کیفیت جوش در جوش لیزر بهتر است یا آرگون؟
کیفیت جوش فقط به محکم بودن اتصال محدود نمیشود. ظاهر خط جوش، یکنواختی، نفوذ مناسب، تخلخل، تغییر رنگ، تاببرداشتگی و نیاز به پرداخت نهایی هم در کیفیت نهایی نقش دارند.
در جوش لیزری، چون انرژی در نقطه کوچکی متمرکز میشود، خط جوش معمولاً باریکتر و منظمتر است. این ویژگی برای قطعات استیل، تجهیزات پزشکی، لوازم خانگی، قطعات دکوراتیو، کابینتهای فلزی، صنایع ظریف و تولیدات سری اهمیت زیادی دارد. در بسیاری از پروژهها، جوش لیزری باعث میشود نیاز به سنگزنی، پولیش یا اصلاح بعد از جوش کمتر شود.
در جوش آرگون هم میتوان به جوش بسیار تمیز رسید، اما خروجی نهایی بیشتر به تجربه جوشکار وابسته است. یک جوشکار حرفهای میتواند با آرگون خط جوش زیبا و مقاومی ایجاد کند؛ اما وقتی تعداد قطعات زیاد میشود، حفظ یکنواختی در تمام قطعات سختتر خواهد بود. به همین دلیل در تولید انبوه، جوش لیزری معمولاً از نظر ثبات کیفیت مزیت بیشتری دارد.
مقایسه سرعت جوش لیزر و جوش آرگون

یکی از مهمترین تفاوتها بین این دو روش، سرعت اجراست. جوش لیزری معمولاً سریعتر انجام میشود، چون پرتو لیزر انرژی را با تمرکز بالا وارد قطعه میکند و اپراتور میتواند مسیر جوش را با حرکت یکنواخت هد ادامه دهد. در قطعات تکراری، همین سرعت میتواند ظرفیت تولید کارگاه را به شکل محسوسی افزایش دهد.
در جوش آرگون، جوشکار باید تورچ را کنترل کند، فاصله الکترود را ثابت نگه دارد، در صورت نیاز فیلر اضافه کند و حوضچه مذاب را با دقت جلو ببرد. این مراحل زمانبر هستند و با افزایش تعداد قطعات، اختلاف زمانی بین دو روش بیشتر خودش را نشان میدهد.
اگر کارگاه فقط چند قطعه سفارشی یا تعمیراتی انجام دهد، این تفاوت سرعت شاید خیلی تعیینکننده نباشد. اما در تولید سری، چند ثانیه یا چند دقیقه اختلاف برای هر قطعه، در پایان روز به عدد بزرگی تبدیل میشود. اینجاست که استفاده از دستگاه جوش لیزر میتواند از نظر زمان تولید و هزینه نیروی انسانی اثر مستقیم بگذارد.
مقایسه نفوذ و استحکام جوش لیزر و آرگون در ضخامتهای مختلف
یکی از سوالات مهم خریداران این است که جوش لیزر دستی تا چه ضخامتی جواب میدهد و از کجا به بعد آرگون یا روشهای دیگر منطقیترند. جدول زیر بر اساس مشخصات دستگاههای جوش لیزر دستی جهان لیزر و رفتار رایج جوش TIG تهیه شده است:
| ضخامت ورق استیل یا آهن | جوش لیزر دستی | جوش آرگون (TIG) |
|---|---|---|
| زیر ۱ میلیمتر | بسیار مناسب، بدون سوراخ شدن و تاب کم | نیازمند مهارت بالا، خطر سوختگی |
| ۱ تا ۳ میلیمتر | ایدهآل؛ با ۱۵۰۰ وات به راحتی در یک پاس | مناسب، اما کندتر و با تاببرداشتن بیشتر |
| ۳ تا ۵ میلیمتر | با ۲۰۰۰ وات در یک پاس، یا با ۱۵۰۰ وات همراه سیم و جوش دو طرفه | معمولاً نیاز به پخ و چند پاس |
| ۵ تا ۱۰ میلیمتر | با ۳۰۰۰ وات؛ ضخامتهای بالاتر با سیم و جوش دو طرفه | چند پاس با پخ، یا استفاده از MIG |
| بالای ۱۰ میلیمتر | معمولاً مناسب دستگاههای دستی نیست | روشهای قوسی چندپاسه یا زیرپودری منطقیترند |
درباره استحکام: وقتی نفوذ کامل حاصل شود و پارامترها درست باشند، هر دو روش میتوانند اتصالی همتراز با فلز پایه ایجاد کنند. تفاوت اصلی در این است که جوش لیزر ناحیه متأثر از حرارت کوچکتری دارد و خواص فلز اطراف جوش کمتر تغییر میکند، اما به فیتآپ دقیق وابستهتر است. جوش آرگون در قطعات با گپ یا ناهمترازی، به دلیل امکان افزودن فیلر به صورت دستی، انعطاف بیشتری دارد.
هزینه خرید و هزینه تمامشده: جوش لیزر گرانتر است یا آرگون؟
در نگاه اول، جوش آرگون ارزانتر به نظر میرسد. دستگاه TIG، تورچ، کپسول آرگون، رگولاتور، الکترود تنگستن و لوازم مصرفی آن معمولاً هزینه اولیه کمتری نسبت به تجهیزات لیزری دارند. به همین دلیل برای کارگاههای کوچک، تعمیرکارها یا پروژههای کمتیراژ، آرگون همچنان گزینه اقتصادیتری است.
اما هزینه واقعی فقط قیمت خرید دستگاه نیست. باید زمان جوشکاری، مصرف گاز، مصرف فیلر، هزینه نیروی ماهر، پرداخت بعد از جوش، دوبارهکاری و ظرفیت تولید را هم در نظر گرفت. ممکن است یک دستگاه ارزانتر در ظاهر، در طولانیمدت هزینه بیشتری به تولید تحمیل کند؛ مخصوصاً وقتی سرعت پایین باشد یا بعد از هر جوش نیاز به اصلاح سطح وجود داشته باشد.
در مقابل، جوش لیزری هزینه اولیه بالاتری دارد، اما در تولیدات تکراری میتواند با کاهش زمان اجرا، کاهش پرداختکاری و افزایش یکنواختی، هزینه نهایی را منطقیتر کند. بنابراین اگر حجم کار پایین و متنوع است، آرگون انتخاب اقتصادیتری به نظر میرسد؛ اما اگر تیراژ بالا، کیفیت ثابت و سرعت تولید مهم باشد، جوش لیزری میتواند در بلندمدت بهصرفهتر شود.
محاسبه ساده هزینه هر متر جوش
برای مقایسه واقعی، به جای قیمت دستگاه، هزینه تمامشده هر متر جوش را حساب کنید. این هزینه از چند بخش تشکیل میشود:
هزینه هر متر جوش = (دستمزد اپراتور در ساعت ÷ متر جوش در ساعت) + هزینه گاز + هزینه سیم + هزینه پرداختکاری + استهلاک دستگاه
یک مثال فرضی را در نظر بگیرید. کارگاهی روزانه ۱۰۰ متر جوش روی ورق استیل ۱.۵ میلیمتری انجام میدهد:
| مورد | جوش آرگون | جوش لیزر |
|---|---|---|
| سرعت جوش (تقریبی برای ورق نازک) | کندتر | معمولاً چند برابر سریعتر |
| زمان لازم برای ۱۰۰ متر | چند ساعت کار | بخش کوچکی از همان زمان |
| مصرف گاز در هر متر | بیشتر | کمتر |
| سنگزنی و پولیش بعد از جوش | معمولاً لازم | در بسیاری از موارد نیاز نیست یا بسیار کمتر است |
| دوبارهکاری ناشی از تاببرداشتن | محتملتر | کمتر |
در این سناریو، حتی اگر قیمت دستگاه لیزر چند برابر دستگاه آرگون باشد، صرفهجویی در زمان اپراتور، زمان پرداختکاری و دوبارهکاری، در طول چند ماه تا یکی دو سال (بسته به حجم کار) میتواند اختلاف قیمت را جبران کند. اما اگر کارگاه در هفته فقط چند متر جوش تعمیراتی انجام دهد، این صرفهجویی هرگز به هزینه خرید دستگاه لیزر نمیرسد.
تأثیر حرارت و تاببرداشتگی در دو روش
حرارت زیاد در جوشکاری میتواند باعث تاببرداشتگی، تغییر رنگ، سوختگی لبهها، تغییر خواص مکانیکی و افت کیفیت ظاهری قطعه شود. این موضوع در ورقهای نازک، استیل، آلومینیوم و قطعاتی که بعد از جوش در معرض دید هستند، اهمیت زیادی دارد.
جوش لیزری به دلیل تمرکز حرارت در یک ناحیه کوچک، ناحیه متأثر از حرارت را محدودتر نگه میدارد. یعنی اطراف خط جوش کمتر گرم میشود و احتمال تغییر شکل قطعه پایینتر میآید. این ویژگی برای تولیدکنندگانی که با ورقهای نازک یا قطعات ظریف کار میکنند، یک مزیت جدی است.
در جوش آرگون، حرارت در سطح گستردهتری پخش میشود. البته اپراتور ماهر میتواند با کنترل آمپر، سرعت حرکت، نوع فیلر و روش جوشکاری، اثر حرارت را کاهش دهد؛ اما در مقایسه با لیزر، کنترل اعوجاج در قطعات نازک سختتر است. به همین دلیل در پروژههایی که ظاهر نهایی و کمترین تغییر شکل اهمیت دارد، جوش لیزری معمولاً انتخاب دقیقتری است.
مصرف گاز آرگون در جوش لیزر در برابر TIG
یکی از سوءتفاهمهای رایج این است که «جوش لیزر گاز مصرف نمیکند». در واقع دستگاه جوش لیزر هم معمولاً از گاز محافظ آرگون یا نیتروژن استفاده میکند تا خط جوش اکسید نشود. تفاوت در اینجاست:
- دبی گاز در دقیقه: در هر دو روش در محدودهای مشابه تنظیم میشود و به نوع نازل، متریال و شرایط محیط بستگی دارد.
- مصرف گاز در هر متر جوش: در جوش لیزر کمتر است، چون جوش با سرعت بسیار بیشتری انجام میشود و گاز مدت زمان کوتاهتری برای هر متر مصرف میشود.
- نوع گاز: در جوش لیزر برای بسیاری از کارهای استیل میتوان از نیتروژن نیز استفاده کرد؛ در جوش TIG، آرگون گاز استاندارد است.
نتیجه اینکه در تولید سری، مصرف ماهانه گاز در جوش لیزر معمولاً کمتر از جوش آرگون برای همان حجم کار است.
یادگیری و مهارت اپراتور؛ کدام روش آسانتر است؟
یادگیری جوش آرگون به تمرین طولانی نیاز دارد. جوشکار باید همزمان فاصله الکترود، زاویه تورچ، سرعت حرکت و افزودن فیلر را با دو دست کنترل کند و رسیدن به جوش یکنواخت و زیبا ممکن است ماهها زمان ببرد.
در جوش لیزر دستی، بخش بزرگی از کنترل فرآیند به تنظیمات دستگاه منتقل میشود. نازل روی درز قرار میگیرد، سیم به صورت خودکار تغذیه میشود و اپراتور بیشتر باید سرعت حرکت یکنواخت و زاویه صحیح را حفظ کند. به همین دلیل، یک اپراتور بدون سابقه جوشکاری معمولاً در مدت کوتاهی میتواند به جوش قابل قبول برسد. البته این به معنای بینیازی از آموزش نیست؛ اپراتور لیزر باید تنظیم پارامترهای دستگاه جوش لیزری، شناخت عیوب و اصول ایمنی لیزر را بهخوبی یاد بگیرد.
پرداختکاری و سنگزنی بعد از جوش
در بسیاری از کارگاههای استیلکاری، زمانی که صرف سنگزنی، پولیش و حذف تغییر رنگ جوش آرگون میشود، گاهی از خود جوشکاری بیشتر است. خط جوش لیزر باریکتر و صافتر است و ناحیه تغییر رنگ کوچکتری دارد؛ در نتیجه در بسیاری از قطعات، سطح بعد از جوش با یک تمیزکاری سبک آماده تحویل است. دستگاههای جوش لیزر ۴ کاره حتی امکان تمیزکاری لیزری درز جوش را نیز دارند و میتوانند تغییر رنگ سطح را بدون مواد شیمیایی برطرف کنند.
جوش لیزر و آرگون روی استیل، آهن، آلومینیوم و گالوانیزه
هر دو روش برای فلزات مختلف کاربرد دارند، اما رفتار هر متریال در برابر این دو فرآیند یکسان نیست. فولاد و استیل ضدزنگ معمولاً با هر دو روش بهخوبی جوش داده میشوند. تفاوت اصلی در ظاهر خط جوش، سرعت، میزان حرارت و نیاز به پرداخت نهایی است.
آلومینیوم با هر دو روش قابل جوشکاری است، اما به آمادهسازی سطح و تنظیمات دقیق نیاز دارد. در جوش آرگون، انتخاب جریان مناسب، تمیز بودن سطح و استفاده درست از فیلر اهمیت زیادی دارد. در جوش لیزری هم توان، سرعت، فوکوس، نوع گاز محافظ و کیفیت سطح قطعه تعیینکننده هستند.
برای مس و برنج، شرایط حساستر است. این فلزات رسانایی حرارتی و بازتاب سطحی بالایی دارند و ممکن است انرژی را سریع از محل جوش دور کنند. در چنین شرایطی، قبل از انتخاب روش باید جنس دقیق قطعه، ضخامت، نوع اتصال و هدف نهایی بررسی شود. اگر هدف انتخاب روش بر اساس جنس قطعه باشد، بررسی متریالهای قابل جوشکاری توسط جوش لیزری میتواند دید دقیقتری به شما بدهد.
| متریال | جوش لیزر | جوش آرگون |
|---|---|---|
| استیل ضدزنگ (۳۰۴، ۳۱۶) | عالی؛ خط باریک و تغییر رنگ کم | عالی در دست جوشکار ماهر؛ تغییر رنگ بیشتر |
| آهن و فولاد کربنی | بسیار خوب؛ سرعت بالا | خوب؛ در کارگاهها اغلب با CO2 جایگزین میشود |
| آلومینیوم | خوب با تنظیمات دقیق و آمادهسازی سطح | خوب با TIG جریان متناوب (AC) |
| ورق گالوانیزه | قابل انجام؛ بخار روی باید با تهویه کنترل شود | دشوارتر؛ پاشش و تخلخل بیشتر |
| مس و برنج | نیازمند توان بالاتر و کنترل بازتاب | چالشبرانگیز به دلیل رسانایی بالا |
جوش لیزر برای چه کاربردهایی بهتر است؟
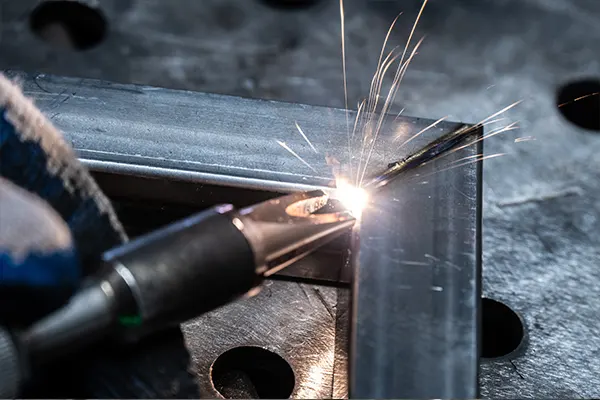
جوش لیزر زمانی انتخاب بهتری است که دقت، سرعت، ظاهر تمیز و کاهش تغییر شکل اهمیت داشته باشد. این روش برای ورقهای نازک، قطعات استیل، تجهیزات ظریف، تولیدات سری، قطعات دکوراتیو، لوازم خانگی، تجهیزات پزشکی، صنایع الکترونیک و محصولاتی که خط جوش در ظاهر نهایی دیده میشود، کاربرد زیادی دارد.
در این روش، اگر قطعه خوب فیکس شده باشد و تنظیمات دستگاه درست انجام شود، خط جوش یکنواخت و تمیزی ایجاد میشود. همچنین در بسیاری از موارد، نیاز به عملیات بعد از جوش کمتر میشود. این موضوع برای کارگاههایی که زمان زیادی صرف سنگزنی و پولیش میکنند، اهمیت زیادی دارد.
البته جوش لیزری برای همه شرایط بهترین انتخاب نیست. اگر قطعات دارای گپ زیاد، ناهمراستایی، آلودگی سطحی یا ضخامت بسیار بالا باشند، باید قبل از انتخاب این روش بررسی دقیقتری انجام شود. شناخت انواع دستگاه جوش لیزری هم مهم است، چون توان و ساختار دستگاه باید با نوع کارگاه و ضخامت قطعات هماهنگ باشد.
جوش آرگون برای چه کاربردهایی بهتر است؟
جوش آرگون برای پروژههای تعمیراتی، قطعات خاص، تیراژ پایین، سفارشهای متنوع و کارهایی که اپراتور باید کنترل زیادی روی حوضچه مذاب داشته باشد، مناسب است. اگر کارگاه با قطعاتی سروکار دارد که هر روز شکل، ضخامت یا جنس متفاوتی دارند، آرگون انعطاف خوبی ایجاد میکند.
همچنین در بسیاری از کارگاهها، تجهیزات آرگون در دسترستر است و نیروها تجربه بیشتری با آن دارند. برای همین نمیتوان گفت جوش لیزری همیشه جایگزین آرگون است. در بعضی پروژهها، مخصوصاً کارهای تعمیراتی یا قطعاتی که دسترسی سخت دارند، کنترل دستی آرگون یک مزیت محسوب میشود.
از طرف دیگر، اگر پروژهها تکراری شوند، تعداد قطعات بالا برود و کیفیت ظاهری یکنواخت لازم باشد، آرگون ممکن است از نظر سرعت و هزینه نیروی انسانی محدودکننده شود. در این حالت، مقایسه دوباره جوش لیزر و جوش آرگون کاملاً منطقی است.
مقایسه جوش لیزر و آرگون در قطعات نازک
در قطعات نازک، کنترل حرارت مهمترین مسئله است. اگر حرارت بیش از حد وارد شود، قطعه تاب برمیدارد، سوراخ میشود یا ظاهر آن آسیب میبیند. به همین دلیل انتخاب روش جوشکاری برای ورقهای نازک باید با دقت بیشتری انجام شود.
جوش لیزری برای بسیاری از ورقهای نازک گزینه مناسبی است، چون انرژی را سریع و متمرکز وارد میکند. اگر فیتآپ قطعات دقیق باشد، میتوان خط جوش باریک و تمیزی ایجاد کرد. این ویژگی در قطعات استیل، بدنههای فلزی سبک، لوازم خانگی و تجهیزات دکوراتیو بسیار کاربردی است.
جوش آرگون هم برای ورق نازک قابل استفاده است، اما به مهارت بالاتری نیاز دارد. جوشکار باید آمپر، سرعت حرکت و فیلر را با دقت کنترل کند تا قطعه دچار سوختگی یا تاببرداشتگی نشود. در کارهای تکقطعهای، این کنترل دستی مفید است؛ اما در تولید سری، حفظ کیفیت ثابت سختتر میشود.
هزینه نگهداری و قطعات مصرفی جوش لیزر و آرگون
دستگاه جوش آرگون ساختار سادهتری دارد. منبع تغذیه، تورچ، کابل، رگولاتور، کپسول گاز، شیلنگ و الکترود تنگستن از اجزای اصلی آن هستند. تعمیر و نگهداری این سیستم برای بسیاری از کارگاهها آشناست و قطعات مصرفی آن معمولاً راحتتر پیدا میشود.
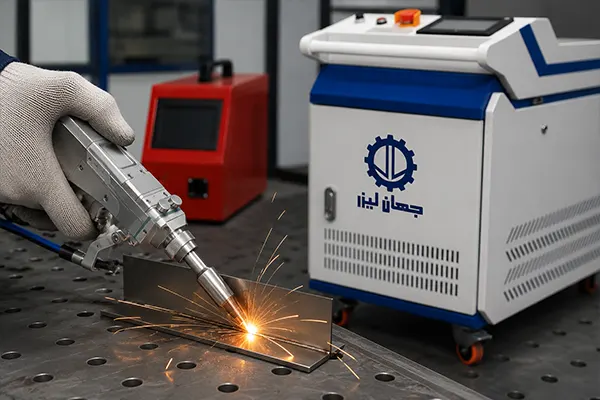
در جوش لیزری، سیستم پیشرفتهتر است. سورس لیزر، هد، چیلر، کنترلر، لنزها، سیستم خنککاری، گاز محافظ و اجزای اپتیکی باید درست کار کنند تا کیفیت جوش افت نکند. به همین دلیل آشنایی با قطعات دستگاه جوش لیزری برای خریدار و اپراتور اهمیت زیادی دارد.
یکی از قطعات مهم در هد دستگاه، نازل جوش لیزری است. نازل در هدایت گاز محافظ و شکلگیری بهتر خط جوش نقش دارد. اگر نازل مناسب انتخاب نشود یا بهدرستی نگهداری نشود، احتمال اکسید شدن، پاشش، افت کیفیت ظاهری یا ناپایداری جوش بیشتر میشود.
از نظر قطعات مصرفی، در جوش آرگون الکترود تنگستن، نازل سرامیکی و سیم جوش بهطور مرتب مصرف میشوند. در جوش لیزر، قطعات مصرفی اصلی شامل نازل مسی، محافظ لنز و سیم جوش است. هزینه این قطعات در هر دو روش در مقایسه با هزینه نیروی انسانی ناچیز است، اما در جوش لیزر باید به سلامت قطعات گرانتری مانند لنز فوکوس و سورس نیز توجه کرد که با نگهداری صحیح، سالها کار میکنند.
ایمنی در جوش لیزر و جوش آرگون
هر دو روش نیاز به رعایت اصول ایمنی دارند، اما نوع خطرات آنها متفاوت است. در جوش آرگون، نور شدید قوس، اشعه فرابنفش، گرما، دود جوش، سوختگی و تجمع گاز در فضای بسته از خطرات اصلی هستند. استفاده از ماسک استاندارد، دستکش، لباس کار، تهویه مناسب و کنترل کپسول گاز ضروری است.
در جوش لیزری، خطر تابش مستقیم و بازتابی لیزر بسیار جدی است. چشم و پوست در برابر پرتو لیزر آسیبپذیر هستند و اپراتور باید از عینک مخصوص جوش لیزری، محافظ مناسب و فضای کنترلشده استفاده کند. همچنین دود و بخار فلزات باید با تهویه یا مکنده مناسب خارج شود.
به همین دلیل رعایت نکات ایمنی دستگاه جوش لیزری بخشی از کار حرفهای با دستگاه است، نه یک توصیه عادی. هرچقدر دستگاه پیشرفتهتر باشد، آموزش اپراتور و ایمنی محیط کار هم اهمیت بیشتری پیدا میکند.
برای کارگاه کوچک، درب و پنجره و استیلکاری کدام بهصرفهتر است؟

اگر کارگاه کوچک بیشتر پروژههای متنوع، تعمیرات موردی و سفارشهای کمتعداد انجام میدهد، آرگون میتواند انتخاب اقتصادیتری باشد. هزینه اولیه کمتر، انعطاف بالا و آشنایی بیشتر نیروها با فرآیند از مزیتهای آن است.
اما اگر همان کارگاه کوچک سفارشهای تکراری دارد؛ مثلاً روزانه تعداد زیادی قطعه استیل، ورق نازک، محصول دکوراتیو یا قطعات مشابه تولید میکند، جوش لیزری میتواند ظرفیت تولید را بالا ببرد. در این حالت، سرعت بیشتر و کاهش پرداختکاری ممکن است هزینه اولیه دستگاه را در طول زمان جبران کند.
پس کوچک یا بزرگ بودن کارگاه بهتنهایی معیار تصمیم نیست. معیار اصلی نوع سفارش، تیراژ، کیفیت مورد انتظار و زمان تحویل است.
چند سناریوی واقعی برای تصمیمگیری
- کارگاه استیلکاری (نرده، کابینت، تجهیزات آشپزخانه صنعتی): حجم جوش بالا، ورق نازک و ظاهر جوش مهم است. جوش لیزر معمولاً بیشترین بازگشت سرمایه را در این کارگاهها دارد.
- کارگاه درب و پنجره و نرده آهنی: اگر کار سری و ورقها نازک تا متوسط هستند، جوش لیزر سرعت را بالا میبرد. اگر کارها سنگین و پروفیلها ضخیم هستند، CO2 یا آرگون همچنان بهصرفهتر است.
- تعمیرکار عمومی و جوشکار سیار: کارهای متنوع، تکقطعه و گاه در محل مشتری. آرگون یا اینورتر معمولی انعطاف بیشتری دارد؛ در صورت تمایل به لیزر، دستگاه جوش لیزر هوا خنک به دلیل وزن کمتر و نداشتن چیلر گزینه قابل بررسی است.
- تولیدکننده قطعات سری (لوازم خانگی، قاب، بدنه): جوش لیزر به دلیل تکرارپذیری و سرعت، تقریباً همیشه برتری دارد.
جمعبندی؛ جوش لیزر بهتر است یا جوش آرگون؟
اگر سرعت تولید، ظاهر تمیز، کاهش تاببرداشتگی، یکنواختی خط جوش و کم شدن پرداختکاری برای شما مهم است، جوش لیزری معمولاً انتخاب بهتری است. این روش برای تولیدات سری، ورقهای نازک، قطعات استیل، تجهیزات ظریف و محصولاتی که کیفیت ظاهری مهم دارند، مزیت زیادی دارد.
اما اگر پروژه شما کمتیراژ، تعمیراتی، متنوع یا وابسته به کنترل دستی جوشکار است، جوش آرگون همچنان انتخاب قابل دفاعی است. این روش هزینه اولیه کمتری دارد و در دست جوشکار حرفهای میتواند خروجی بسیار خوبی ایجاد کند.
اگر هنوز مطمئن نیستید، یک راه ساده وجود دارد: نمونه قطعه خود را به یک مرکز دارای دستگاه جوش لیزر ببرید و آن را در کنار نمونه جوش آرگون مقایسه کنید. دیدن نتیجه روی قطعه واقعی خودتان، دقیقترین معیار تصمیمگیری است.
برای مشاوره، استعلام قیمت و خرید انواع دستگاههای جوش لیزری میتوانید با کارشناسان ما تماس بگیرید.
سوالات متداول
جوش لیزر محکمتر است یا جوش آرگون؟
استحکام جوش به جنس قطعه، ضخامت، تنظیمات و مهارت اپراتور بستگی دارد. برای قطعات نازک و دقیق، جوش لیزری معمولاً اتصال تمیز و مقاومی ایجاد میکند؛ اما آرگون هم در پروژههای خاص و تعمیراتی نتیجه قابل قبولی دارد.
آیا جوش لیزری به گاز آرگون نیاز دارد؟
در بسیاری از موارد بله. در جوش لیزری از گاز محافظ مثل آرگون برای کاهش اکسیداسیون، بهتر شدن ظاهر جوش و کاهش تخلخل استفاده میشود.
برای استیل، جوش لیزر بهتر است یا آرگون؟
هر دو روش برای استیل مناسباند. اگر سرعت، ظاهر تمیز و تغییر شکل کمتر مهم باشد، جوش لیزری بهتر است؛ اما برای کارهای تعمیراتی یا کمتیراژ، آرگون هم انتخاب خوبی است.
هزینه جوش لیزر بیشتر است یا جوش آرگون؟
هزینه اولیه جوش لیزری بیشتر است، اما در تولید انبوه میتواند بهصرفهتر شود. آرگون هزینه خرید کمتری دارد، ولی در کارهای طولانی به زمان، گاز و نیروی ماهر بیشتری نیاز دارد.
آیا جوش لیزر جایگزین کامل جوش آرگون شده است؟
خیر. جوش لیزری برای تولید سریع و دقیق مزیت دارد، اما آرگون هنوز برای تعمیرات، قطعات خاص و کارهای دستی کاربرد دارد.
جوش لیزر برای ورق ضخیم مناسب است؟
دستگاههای جوش لیزر دستی برای ورقهای نازک تا متوسط بهترین عملکرد را دارند. برای مثال یک دستگاه ۱۵۰۰ وات، استیل و آهن را تا حدود ۳.۵ میلیمتر در یک پاس جوش میدهد و دستگاه ۳۰۰۰ وات با سیم و جوش دو طرفه تا حدود ۱۰ میلیمتر را پوشش میدهد. برای ضخامتهای بیشتر، روشهای قوسی چندپاسه معمولاً منطقیتر هستند.
با دستگاه جوش لیزر میشود مثل آرگون با سیم جوش داد؟
بله. دستگاههای جوش لیزر دستی معمولاً وایرفیدر دارند که سیم جوش را به صورت خودکار و با سرعت قابل تنظیم وارد حوضچه مذاب میکند. این کار برای پر کردن گپ، ایجاد گرده جوش و جوش ضخامتهای بیشتر استفاده میشود.
یادگیری جوش لیزر چقدر زمان میبرد؟
برای رسیدن به جوش قابل قبول روی کارهای معمول، یک اپراتور معمولاً در زمان بسیار کوتاهتری نسبت به جوش آرگون آموزش میبیند؛ چون بخش بزرگی از کنترل فرآیند با تنظیمات دستگاه انجام میشود. البته یادگیری تنظیم پارامترها و اصول ایمنی لیزر ضروری است.
هزینه خرید دستگاه جوش لیزر در چند وقت برمیگردد؟
به حجم کار روزانه، نوع قطعات، دستمزد اپراتور و زمان صرفهجوییشده در پرداختکاری بستگی دارد. کارگاههایی با حجم جوش بالا و ورق نازک، معمولاً بازگشت سرمایه سریعتری تجربه میکنند. برای محاسبه دقیق، حجم کار خود را با کارشناسان جهان لیزر در میان بگذارید.
جوش لیزر روی آهن هم مثل استیل تمیز است؟
جوش لیزر روی آهن نیز خط باریک و تمیزی ایجاد میکند، به شرط آنکه سطح قطعه از زنگ، روغن و رنگ پاک شده باشد. آلودگی سطحی روی آهن باعث پاشش و تخلخل بیشتری میشود؛ دستگاههای ۴ کاره میتوانند قبل از جوش، سطح را با لیزر تمیز کنند.